Ekstrusioonikruvi surveaste kirjeldab kanali mahu vähenemist toitesektsioonist doseerimissektsiooni. Võrreldava sammu ja kanali geomeetriaga tavapärasel kruvil annab toitekanali sügavus jagatud doseerimiskanali sügavusega kasuliku ligikaudse hinnangu. Valige asendus täieliku joonise ja tegelike etteandetingimuste, mitte ainult suhte järgi: kahel kruvil, mis on märgistatud 3:1, võivad olla erinevad kanali sügavused ja üleminekuprofiilid.
pooltEJS Tööstus
- Arvutage kanali sügavus kruvi lennu läbimõõdu ja juure läbimõõdu, mitte tünni ava järgi.
- Võrrelge absoluutseid sügavusi ja tsoonide pikkusi enne kahe kruvi samaväärseks tunnistamist.
- Kirjeldage punkrisse sisenevat materjali, sealhulgas lihvimiskuju ja laadimist.
- Enne vahekorra muutmist uurige söötmist, sulamist, piiramist ja kulumist.
- Kinnitage asendus stabiilsete tootmismõõtmistega, mitte ainult pöörete arvuga.
Mida mõõdab kruvi surveaste?
Tavalisel üksikkruvil on etteandeosa, üleminekusektsioon ja doseerimissektsioon. Toitekanal võtab vastu tahke materjali; üleminek muudab sulamise arenedes kanali geomeetriat; doseerimissektsioon juhib sula väljavoolu suunas. Tihendussuhe kirjeldab geomeetrilist seost selle protsessi alguse ja lõpu vahel. See ei mõõda matriitsi rõhku, toote tihedust ega mootori efektiivsust.
Lihtsa konstantse sammuga kruvi puhul on töökoja arvutus järgmine:
Kokkusurumisaste ≈ etteandekanali sügavus / doseerimiskanali sügavus
Üldisem määratlus võrdleb kanalite mahtu samaväärsete lendudega. Sügavuse otsetee vajab võrreldavat sammu ja kanali geomeetriat. Kui need muutuvad, kasutage joonist asjakohaste mahtude hindamiseks, selle asemel, et käsitleda sügavuse suhet täpse mahulise tulemusena.Allan Griffi selgitus kruvigeomeetria kohtateeb selle eristuse ja hoiatab tegelike sügavusteta suhtele tuginemise eest.
L/D kirjeldab midagi muud: efektiivne tööpikkus jagatud kruvi välisläbimõõduga. Tööpikkus 2700 mm ja läbimõõt 90 mm annavad 30:1. Kinnitage, kus tootja seda tööpikkust alustab ja lõpetab. Ajami pikendus kuulub mehaanilisele joonisele, kuid ei tohiks vaikselt muutuda täiendavaks töötlemise pikkuseks.
Spetsifikatsiooni näit "90 mm, 30:1, 3:1" jätab seega olulise teabe puudu. See ei tuvasta etteande sügavust, doseerimissügavust, ülemineku pikkust, sammu muutusi ega segamise geomeetriat. Enne asenduspakkumise võrdlemist paigaldatud kruviga küsige neid mõõtmeid. Ostu laiema kontroll-loendi saamiseks vaadakeEJS ekstruuderi kruvisilindri juhik.
Kuidas arvutada surveastet kruvi joonise järgi
Alustage tavapärasest ühe käivitusega konstruktsioonist, mille etteande- ja mõõtekanalitel on võrreldav sammu ja lennu geomeetria. Otsige üles iga sektsiooni konstantse sügavusega osa. Ärge võtke etteande näitu koonuse sees või doseerimisnäitu mikserist, reljeefist või kahjustatud servast.
Iga asukoha jaoks arvutage radiaalkanali sügavus:
Kanali sügavus = (lennu välisläbimõõt – juure läbimõõt) / 2
Kahe jagamine on oluline, kuna mõlemad mõõtmised on läbimõõdud. Diameetri erinevuse kasutamine kahekordistab teatatud sügavuse otse, kuigi viga võib kaduda, kui kaks võrdselt vale sügavust jagatakse. Suhe võib tunduda õige, kui tootmismõõtmed on valed.
Töötatud 90 mm näide
Järgmised mõõtmed on oletatavad arvutusnäidised, mitte soovitatavad kruvide konstruktsioonid ega tootmiskatsed.
| Mõõtmed | Sööda sektsioon | Mõõtmise sektsioon |
|---|---|---|
| Lennu välisläbimõõt | 90 mm | 90 mm |
| Juure läbimõõt | 72 mm | 84 mm |
| Kanali arvutatud sügavus | (90 − 72) / 2 = 9 mm | (90 − 84) / 2 = 3 mm |
| Ligikaudne tihendusaste | 9/3 = 3:1 | Sama sügavuse suhte arvutamine |
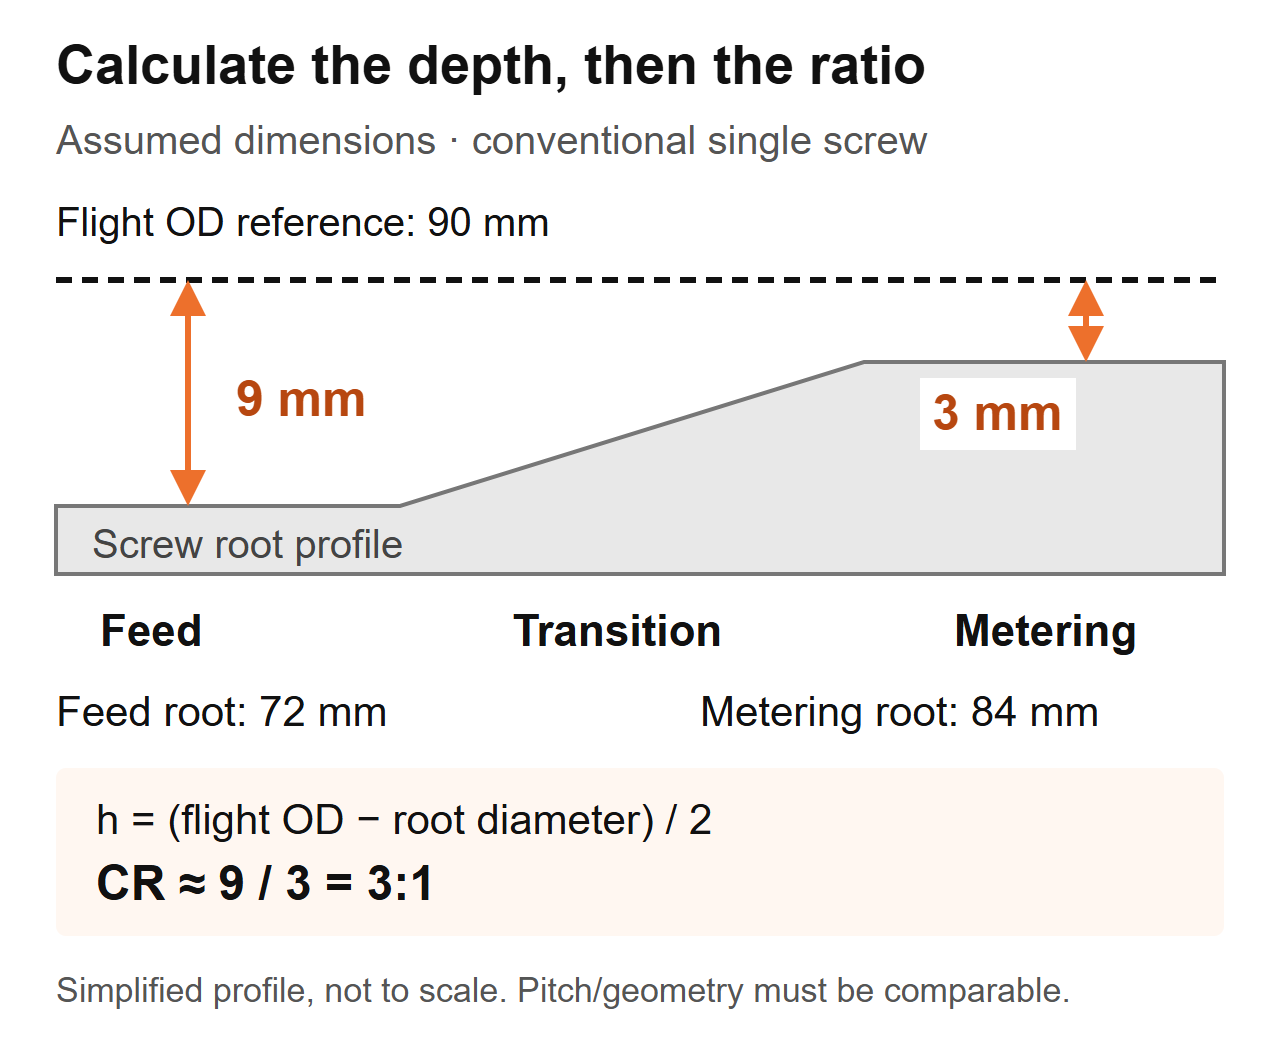 Arvutusskeem: tavapärase kruvi eeldatavad mõõtmed. Profiil on lihtsustatud ega ole tootmisjoonis.
Kui kontrollite eemaldatud kruvi, registreerige aksiaalne asukoht, mõõdetud lennu läbimõõt ja juure läbimõõt koos. Järgige masina isoleerimise ja ohutu eemaldamise protseduuri, puhastage komponenti pindu muutmata ja kasutage sobivaid kalibreeritud instrumente. Mõõtmismeetod ja aktsepteerimiskriteeriumid määrake tootja kontrolliprotseduur.
Ärge asendage tünni siseläbimõõtu lennu välisläbimõõduga. See arvutus hõlmab kruvi ja silindri vahelist lõtku. Kulunud osa puhul ärge eeldage, et mõõdetud geomeetria vastab endiselt algsele kujundusele: vähendatud lennu läbimõõt muudab sügavuse arvutust. Hankige originaaljoonis ja mõõtke silindri kulumist eraldi. TheEJS kasutusea juhendselgitab, miks kruvi ja silindri mõõtude sobitamine on oluline.
Miks kaks 3:1 kruvi võivad toimida erinevalt?
Suhe ei määra kummagi kanali suurust. Samas oletatavas 90 mm näites võib teise kruvi etteandejuur olla 84 mm ja mõõtejuur 88 mm. Selle sügavused oleksid 3 mm ja 1 mm, seega oleks ka sügavuse suhe 3:1. See ei oleks 9 mm/3 mm kruvi mõõtmetega koopia.
| Võrdlusüksus | Eeldatakse kruvi A | Eeldatav kruvi B | Mida ostja saab kindlaks teha |
|---|---|---|---|
| Lennu välisläbimõõt | 90 mm | 90 mm | Sama kruvi nimiläbimõõt |
| Toitekanali sügavus | 9 mm | 3 mm | Erinev absoluutne etteande geomeetria |
| Mõõtekanali sügavus | 3 mm | 1 mm | Erinev absoluutne mõõtmise geomeetria |
| Ligikaudne sügavuse suhe | 3:1 | 3:1 | Võrdne suhe, mitte võrdsed kruvid |
| Ülemineku pikkus ja helikõrgus | Määratlemata | Määratlemata | Toimivuse võrdlus jääb puudulikuks |
See näide toetab ainult dimensioonilist järeldust. See ei määra läbilaskevõime erinevust, sulamistemperatuuri erinevust ega seda, milline kruvi peaks teie vaiku jooksma. Need küsimused nõuavad ülejäänud geomeetriat ja töötingimusi.
Mida me kontrollime, kui asendust hinnatakse samale spetsifikatsioonile
EJS-i asendustöödel oli kahel kruvil sama läbimõõt, L/D ja surveaste 3:1, kuid üks jooksis puhtaks, teine kuumenes kuumustundlikku segu üle. Nende üleminekulõigud algasid erinevatest positsioonidest ja olid erineva pikkusega. Seetõttu võrdleme tsooniprofiili, mitte ainult noteeringul olevaid numbreid.
Märkige asendusjoonisele, kus lõpeb etteandeosa ja kus algab mõõtmine. Seejärel võrrelge selle intervalli sügavust. Suhe annab lõpp-punktid; profiil näitab, kuidas kanal nende vahel muutub. Kumbki ei asenda teist.
See on ka põhjus, miks tihenduse suurendamine on puudulik disainijuhis. Etteandmissügavuse suurendamine ja doseerimissügavuse vähendamine suurendavad mõlemad suhet, kuid need muudavad kruvi erinevaid osi. Täpsustage, milline dimensioon muutub, mis jääb muutumatuks ja millist mõõdetud probleemi muudatuse eesmärk on lahendada. Vastasel juhul võivad tarnija ja tootmismeeskond arutada erinevaid muudatusi.
Kuidas vaik, söödavorm ja täiteained mõjutavad otsust
Polümeeri nimi ei ole täielik sööda spetsifikatsioon. Märkige üles klass, lisandid, osakeste vorm, niiskuse ettevalmistus ja segu konsistents. Pelletid, jahvatatud servade viimistlus ja ebakorrapärased helbed võivad kanda sama polümeeri nime, käitudes samal ajal söödakõrgus erinevalt.Jim Franklandi tihendussuhte arutelupeab piisavaks valikureegliks koos söötmist ja sulatamist, sealhulgas puistetihedust ja hõõrdumist, selle asemel, et käsitleda vaigu tüüpi.
Esimene küsimus, mille esitame, kui voog muutub
EJS-i päring hõlmas 90 mm kruvi, 30:1 L/D ja 3:1 surveastet. Liinil oli survevalu ja seina paksus ebaühtlane ning esialgne soov oli kopeerida väidetavalt kulunud kruvi. Küsisime, mis nüüd punkrisse sisenes võrreldes algse tootmisseadistusega. Taim oli hakanud sööda sisse segama oma servaliistu. See muudatus kuulus asendusspetsifikatsioonisse enne muutmata joonise vastuvõtmist.
Koguge oma tootesarja jaoks representatiivseid söödaproove, selle asemel, et kirjeldada kõike kui "ringlussevõetud plasti". Mõõtke lahtine puistetihedus, kasutades kindlaksmääratud mahutit, täitmismeetodit ja kaalumisprotseduuri. Märkige üles, kas materjal valati vabalt või tihendati; ärge võrrelge kahte erinevate meetoditega saadud tulemust. Lisage fotod skaalaga ja pange tähele segamismeetodit.
| Sööda seisund | Kogutav teave | Disaini küsimus, mida lahendada |
|---|---|---|
| Neitsi graanulid | Hinne, pelleti kuju, ettevalmistus ja praegused stabiilsed seadistused | Kas kehtestatud geomeetria on selle töö jaoks endiselt sobiv? |
| Pelleti/taasjahvatuse segu | Segu proportsioon, osakeste suuruse jaotus, puistetiheduse konsistents | Kas sööt jääb kogu jooksu jooksul ühtlaseks? |
| Kilehelbed või servade viimistlus | Kuju, söötmisviis, sildade vaatlused ja puistetihedus | Kas materjal saab söödasektsiooni usaldusväärselt siseneda ja seda täita? |
| Pulber või kuivsegu | Koostis, voolukäitumine ja etteandesüsteemi üksikasjad | Kas söötmiskorraldus on selle materjali jaoks sobiv? |
| Täidetud ühend | Täiteaine tüüp ja proportsioon, ettevalmistus- ja kulumislugu | Millised on sulamis-, kuumus- ja kulumisnõuded koos? |
Ärge lugege seda tabelit, kuna „madalama puistetiheduse jaoks on alati vaja suuremat suhet”. Geomeetria muutus ei saa automaatselt parandada sildamist, eraldamist ega ebaühtlast sööturit. Samuti ei tohiks kulumiskindlust valida surveastme hulgast. Vaadake üleEJS kruvisilindri materjalide juhendkoostise muutumisel eraldi.
Liiga kõrge või liiga madal? Enne kruvi vahetamist diagnoosige protsess
Rõhu tõus, sulamata osakesed ja sulamistemperatuuri tõus on põhjused, mida uurida. Need ei ole surveastme mõõtmised. Kasulik diagnostiline järjestus on kindlaks teha, kas häire saab alguse söötmisest, sulamisest, allavoolu piirangust või kulunud mehaanilisest geomeetriast.
Esmalt võrrelge stabiilse ajaloolise jooksuga, kasutades sama materjali ja toodet. Hoidke stants, ekraani paigutus ja mõõtmiskohad ühtsed. Salvestage koos tegelik väljund, kruvi kiirus, sulamistemperatuur, rõhk, ajami koormus ja nähtavad vead. Ainuüksi tünni temperatuuri seadistused ei määra sulamistemperatuuri.
| Vaatlus | Kontrollib enne geomeetria muutmist | Taotlusele lisatavad tõendid |
|---|---|---|
| Rõhk ja väljund kõikuvad | Punkri tarnimine, sildamine, sööturi konsistents, segu muutmine ja piiramine | Ajapõhised kiiruse, rõhu ja väljundi rekordid |
| Ilmuvad sulamata osakesed | Toitekiirus, sulamistingimused, vaiguvahetused, töökiirus ja kruviprofiil | Salvestatud tööpunktiga lingitud näidised või fotod |
| Sulamistemperatuur on liiga kõrge | Tegelik sulamisnäit, kiirus, piirang, jahutus ja segisti seisund | Mõõtmismeetod, asukoht ja stabiilsed näidud |
| Väljund langeb muutumatul pöörete arvul | Tegelik etteandevarustus, vaigu seisukord, stantsid/sõelad ja vastava kruvi/silindri kulumine | Väljund p/min pluss hooldus- ja mõõtmiskirjed |
| Mustad täpid või värvimuutused suurenevad | Materjali ajalugu, seismajäänud alad, elamistingimused ja koristamine | Defekti muster ja selle ilmumine sõidu ajal |
Miks kõrgem suhtarv ei ole automaatne paranemine
Lin Jin ja Mark A. Spalding teatasid kontrollitud LLDPE uuringust, milles kasutati 2,5-tollist ekstruuderit ja viit surveastet vahemikus 2,0 kuni 3,6. Doseerimissügavus jäi 0,125 tolli, samal ajal kui etteandesügavus muutus. 110–150 pööret minutis andsid suurema suhtega kruvid sulamistemperatuuri umbes 5–10 °C võrra kõrgemaks kui madalama suhtega konstruktsioonid. Need on selle seadme, vaigu ja katse tulemused, mitte EJS-i asendamise temperatuuriprognoos. Vaata autoritesurvesuhte jõudluse uuring.
Eralditõrkeotsingu näide Mark A. Spaldingultkirjeldab 6-tollist kaheastmelist ABS-ekstrusioonikruvi, mille esimese astme suhe on 3,1. Sulamata materjal takistas spiraaltammi; kavandatav asendus vähendas selle suhte 2,5-ni. See oli konkreetne disainilahendus sulamisprobleemile, mitte universaalne ABS-soovitus.
Kasutage neid näiteid, et kujundada välja inseneriküsimus: kas kruvi saab sulatada tahked ained, mida ta vajalikus tööpunktis saab? Ärge muutke kumbagi näidet üldiseks vaigu ja suhte graafikuks ega oletatavaks EJS-i toimivuse tulemuseks.
Kui ühest tihendussuhte numbrist ei piisa
Lihtne ettenihke-/mõõtmissügavuse võrdlus kuulub määratletud kruvigeomeetria alla. Enne selle kasutamist tehke kindlaks kruvi tüüp ja söötmiskorraldus. Ühe disainilahenduse puhul teatatud suhe ei pruugi teise puhul sama tähendada.
Tõkkekruvi jagab materjali tahketeks ja sulamiskanaliteks. Selle kirjeldus vajab kanali paigutust ja barjääri geomeetriat, mitte ainult kahte tavapärast juurmõõtmist. Ventilatsiooniga kaheastmelisel kruvil on rohkem kui üks töötlemise etapp; küsige, millist etappi tsiteeritud tihendusaste kirjeldab. Ventilatsioonipiirkonda ja allavoolu pumpamise sektsiooni tuleb hinnata selle tervikliku projekti osana.Griffi kruvidisaini aruteluhõlmab tõkkekanaleid, kaheastmelisi kruvisid ja soontega tünnide erinevat söötmiskäitumist.
Samuti eristage üleujutussöötmist kontrollitud või näljasöötmisest. Kirjutage söötmisrežiim spetsifikatsiooni. Vastasel juhul võib tarnija hinnata täistoitekanalit, samal ajal kui paigaldatud protsess tagab kontrollitud massivoo. See on piiritingimus selgitamiseks, mitte põhjus erineva universaalse suhte rakendamiseks.
Kahe kruviga ekstruuderid vajavad ka oma geomeetriat ja protsessi kirjeldust. Ärge rakendage põimunud paarile tavalist ühe kruviga sügavuse otseteed ja eeldage, et see fikseerib kogu tihenduskäitumise. Esitage kruvide paigutus, pöörlemisrežiim, element või lennuprofiil ja tootja joonis.
Kasutage neid küsimusi, kui spetsifikatsioon on ebaselge:
- Kas see on tavaline, tõkke-, kaheastmeline või kahe kruviga konstruktsioon?
- Kas noteeritud suhe on arvutatud sügavuste või kanali mahtude põhjal?
- Millised etteande- ja mõõtmiskohad määravad arvutuse?
- Kas helikõrgus või kanalite paigutus nende asukohtade vahel muutub?
- Kas paigaldatud etteandesüsteem vastab konstruktsiooni eeldusele?
Spetsifikatsioon peaks neile küsimustele vastama, ilma et masinamees peaks arvama. Kui see ei õnnestu, hankige enne koopia volitamist täielik profiil. "3:1" on kasulik, kui selle määratlus ja rakendus on teada.
Kas peaksite olemasoleva kruvi kopeerima või ümber kujundama?
Muutmata asendus on mõistlik lähtepunkt, kui paigaldatud geomeetria tagab rahuldava kvaliteedi ja väljundi, töö on muutumatu ja mõõdetud kulumine selgitab halvenemist. See muutub nõrgemaks valikuks, kui algne probleem oli olemas enne kulumist, koostist muudeti või protsess kulgeb nüüd väljaspool endist tööpiirkonda.
Eraldage pakkumises kaks otsust: algsete mõõtmete taastamine ja töötlemiskujunduse muutmine. Kulunud kruvi võib vajada väljavahetamist, ilma et oleks vaja teistsugust surveastet. Vastupidi, mõõtmetelt korralik kruvi ei pruugi enam sobida taimesse sisestatava söödaga.

Enne ettepanekute võrdlemist määratlege muudatus
Esitage tarnijale kirjalik probleemiavaldus: näiteks rõhu ebastabiilsus pärast etteandevormi muutmist, mitte "vaja on paremat kruvi". Kaasake baasjoonis ja tööandmed. Paluge kavandatud konstruktsioonil tuvastada muutunud sügavused, tsoonide pikkused, sammud ja kõik segamisfunktsioonid.
Hoidke mehaanilise sobivuse ülevaade eraldi. Kinnitage tööpikkus, ajami otsa ühendus, paigaldusliidesed ja tühjenduskorraldus paigaldatud koostu vastu. Suurem tööpikkus võib nõuda masina taseme muutmist; see ei ole tavaline drop-in asenduseeldus. Kõrgem L/D tähistus hinnapakkumisel peaks käivitama mõõtmete kontrolli, mitte eeldama võimsuse suurenemist.
Seejärel leppige kokku võrdlustingimused ja vastuvõtukriteeriumid. Enne katset määrake materjal, toode, tööpunktid, kvaliteedikontrollid ja tootmismõõtmised. Kui mitu disainifunktsiooni koos muutuvad, hinnatakse proovi käigus täielikku asendust; see ei saa kindlaks teha, et tulemuse põhjustas üksi tihendusaste.
TheEJS ekstruuderi kruvisilindri tootelehton asenduspäringu asjakohane lähtepunkt. Esitage tegelik rakendus ja joonis, nii et arutelu puudutaks pigem paigaldatud masinat kui üldist polümeerivalikut.
Mida saata EJS ja kuidas asendust kinnitada
Kasulik päring võimaldab tehasel ühendada töötlemisnõude valmistatava joonisega. Saatke algne spetsifikatsioon isegi siis, kui arvate, et see on vale, ja seejärel tehke kindlaks, mis muutus. Hoidke redaktsiooninumbrid nähtaval, et vana joonis ei muutuks vaikselt tootmisjuhiseks.
Lisage järgmine teave:
- Masina tootja, mudel, kruvi tüüp ja paigaldatud komponentide viited.
- Lennu läbimõõt, tööpikkus, ajami otsa mõõtmed ja silindri/liidese joonised.
- Etteande- ja doseerimissügavused, tsoonide piirid, sammuprofiil ja segamisfunktsioonid.
- Vaigu klass, lisandid, täiteaine laadimine, söödavorm ja valmistamise protseduur.
- Sööturi paigutus, normaalsed pöörete arvud, väljundvõimsus, sulamistemperatuuri ja rõhu näidud.
- Defekti näidised, hooldusajalugu ja saadaolevad vastavad kruvide/tünni mõõtmised.
- Nõutav toote kvaliteet ja töötingimused vastuvõtmiseks.
Võrrelge stabiilset tootmist, mitte ainult edukat käivitamist
Pärast paigaldamist järgige masina tarnija ohutu kasutuselevõtu juhiseid. Kinnitage heakskiidetud materjal ja seadistus, laske protsessil stabiliseerida ja koguge näidud kindlaksmääratud ajavahemiku jooksul. Salvestage väljund kokkulepitud kaalumismeetodiga, mitte ei hinda seda kruvi kiiruse järgi.
Võrdluseks arvutage eriväljund mõõdetud massiväljundina jagatuna pöörete arvuga. Hoidke väljundühikud nähtaval, näiteks kg/h p/min kohta. Võrrelge seda väärtust ainult kvaliteedi, tegeliku sulamistemperatuuri, rõhu ja ajami koormusega. Suurem arv ei näita paranemist, kui toode jääb spetsifikatsioonist välja või protsess muutub ebastabiilseks.
| Proovirekord | Salvestage järjepidevalt | Miks see kasulik on |
|---|---|---|
| Sööda | Hinne, partii, segamine ja valmistamine | Tuvastab geomeetriaga mitteseotud muudatused |
| Tööpunkt | Kiirus, temperatuuri seadistus ja etteanderežiim | Muudab võrdluse korratavaks |
| Tootmine | Ajastatud masstoodang ja vastuvõetav toode | Eraldab kogutoodangu kasulikust toodangust |
| Protsessi seisukord | Tegelik sulamistemperatuur, rõhk ja ajami koormus | Näitab kompromisse, mida varjab ainult väljund |
| Kvaliteet | Kokkulepitud mõõtmed, välimus ja defektide kontroll | Määrab, kas asendaja vastab kohustusele |
Tööpunktide muutmisel korrake võrdlust ja jätke samad mõõtmiskohad. Kui probleem püsib, saatke kirjed tagasi koos joonise versiooni ja näidiste identifikaatoritega. Võtke ühendustEJS Tööstusselle paketiga, selle asemel, et taotleda tihendussuhte muutmist ilma määratletud põhjuseta.
Arutage oma asenduskruvi
Kirjeldage paigaldatud kruvi, tegelikku etteande- ja töötlemisprobleemi. Nupp avab EJS-i e-kirja mustandi; enne saatmist saate lisada jooniseid ja fotosid.
Korduma kippuvad küsimused
Mis on ekstrusioonikruvi surveaste?
See on toitesektsiooni kanali mahu ja mõõteosa kanali mahu suhe samaväärsete lendude ajal. Võrreldava sammu ja kanali geomeetriaga tavapärase kruvi puhul annab etteandesügavus jagatud doseerimissügavusega kasulikuks ligikaudseks. See on geomeetriline suhe, mitte rõhusuhe ega väljundi garantii.
Kuidas arvutada surveastet juure läbimõõtude põhjal?
Arvutage iga radiaalkanali sügavus kui lennu välisläbimõõt miinus juure läbimõõt jagatuna kahega. Seejärel jagage etteande sügavus doseerimissügavusega. Kasutage kindlaksmääratud etteande- ja mõõtmiskohti, ühtseid ühikuid ja sobivaid lennu läbimõõtu. Ärge kasutage silindri ava läbimõõtu ega eeldage, et kulunud kruvi vastab endiselt algsele joonisele.
Kas 3:1 kruvi sobib iga vaigu jaoks?
Ei. Sama suhe võib kirjeldada erinevaid absoluutseid kanalite sügavusi ja üleminekuprofiile. Sobivus sõltub ka konkreetsest sordist, söödavormist, lisanditest, söötmiskorraldusest ja töötingimustest. Alustage täielikust geomeetriast ja määratletud tootmisnõudest, selle asemel, et käsitleda suhet universaalse vaigusoovitusena.
Kas tihendusastme suurendamine suurendab väljundit?
Mitte tingimata. Etteandmissügavuse ja doseerimissügavuse muutmine mõjutavad kruvi erinevaid osi, isegi kui mõlemad suurendavad suhet. Söötmis-, sulamis- ja allavoolu tingimusi tuleb vaadelda koos. Enne asendamise otsustamist võrrelge stabiilset mõõdetud väljundit toote kvaliteedi, tegeliku sulamistemperatuuri, rõhu ja ajami koormusega.
Kas kulunud kruvid võivad põhjustada probleeme ilma joonise suhet muutmata?
Jah. Joonis kirjeldab kavandatud geomeetriat, mitte praegust seisundit. Mõõtke kruvi ja silinder vastavates kohtades ning võrrelge kinnitatud originaalmõõtudega. Survesuhte silt ei kirjelda töövahet ja selle sildi kopeerimine ei lahenda mõõtmata kulumisprobleemi.
Kas ma saan sama arvutust kasutada kahe kruviga või tõkkekonstruktsioonide puhul?
Ärge eeldage, et tavapärane ühe kanali sügavuse otsetee kehtib. Esmalt tuvastage kanali paigutus, kruvide tüüp ja arvutuskohad. Tõkkekanalid, astmelised kruvid ja omavahel põimuvad kaksikkruvid nõuavad põhjalikumat geomeetria kirjeldust. Küsige projekteerijalt, millised mahud või sügavused määravad esitatud suhte, enne kui kasutate seda asendusspetsifikatsioonis.